
Un centre d'usinage à cinq axes n'est aussi performant que le support de pièce qui le supporte. Un dispositif qui bloque la table rotative ou interfère avec la trajectoire de la fraise...
Lire la suite
La plaque de base à point zéro peut-elle être installée directement sur les tables de machines à rainures en T existantes ?
Introduction
Lors de la mise à niveau des équipements de fabrication modernes, les superviseurs d’usine et les ingénieurs de procédés se renseignent fréquemment sur une solution de mise à niveau pratique : si une plaque de base à point zéro et un système de fixation à changement rapide peuvent être montés sur des tables de machine à rainure en T standard .
De nombreux ateliers de production ont l'intention d'améliorer l'efficacité du serrage sans acheter de nouvelles machines-outils, réalisant ainsi un changement de pièce rapide et peu coûteux. La conclusion évidente est qu'une telle modernisation est techniquement réalisable . Cependant, une simple fixation par boulons ne peut pas garantir une stabilité à long terme. L’ensemble de la mise à niveau nécessite un fonctionnement de précision standardisé et évite les pièges courants de la construction.
1. Faisabilité et adaptation précise de la mise à niveau du point zéro de la table à rainures en T
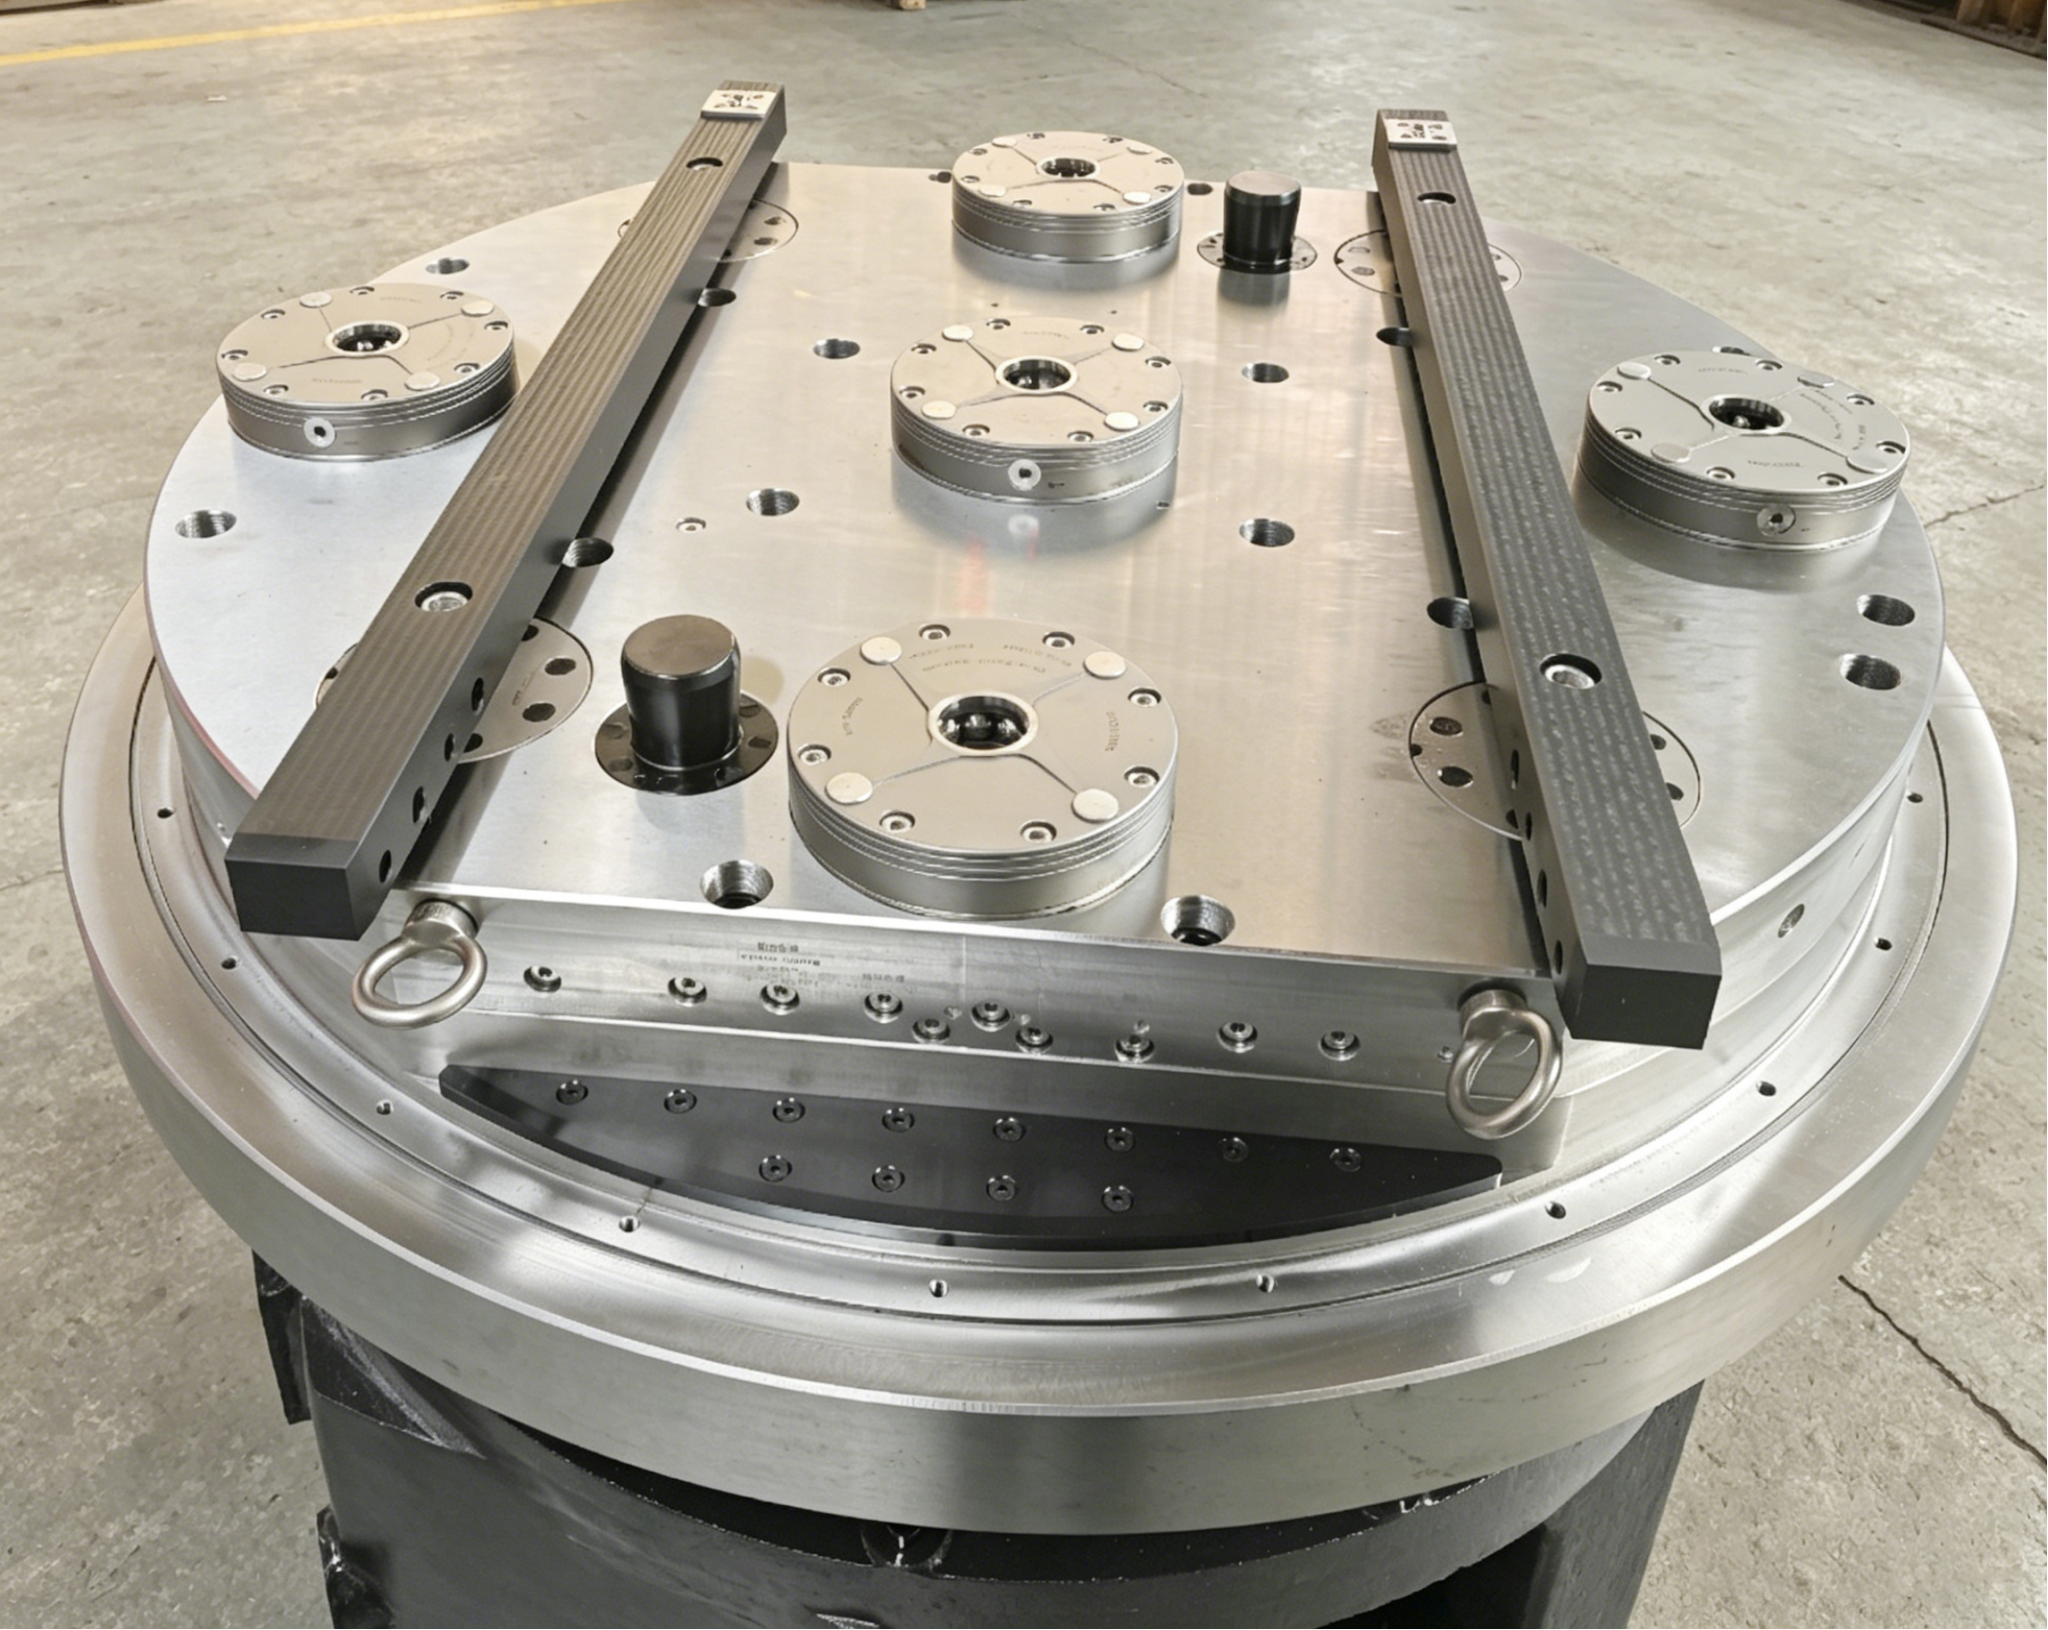
La table de travail à rainure en T d'origine est une structure porteuse universelle, qui peut être équipée de plaques de base de positionnement du point zéro. Pour maintenir la stabilité du traitement à long terme, la plaque de base et la table de travail doivent former une structure rigide intégrée.
S'il est fixé simplement par des boulons en T, l'équipement peut fonctionner normalement à court terme. Cependant, sous l'effet d'une force de coupe et de vibrations continues lors de la production de masse, la plaque de base est sujette à des micro-déplacements, ce qui entraîne une atténuation progressive de la précision du positionnement répété.
Un processus de mise à niveau standardisé et fiable de la plaque de base au point zéro comprend trois étapes principales :
1.1 Pré-fixation et support stable
Utilisez les rainures en T de la machine-outil d'origine et les boulons en T assortis pour terminer le positionnement et le verrouillage préliminaires de la plaque de base du point zéro. Des plaques de base de haute qualité sont adoptées Acier allié P20H , présentant une excellente résistance à la corrosion et une stabilité structurelle, s'adaptant aux environnements de traitement humides à long terme avec immersion dans le fluide de coupe.
1.2 Positionnement de la broche conique (procédure de base)
Les boulons en T fournissent uniquement une force de serrage verticale et ne peuvent pas résister à la force d'impact latéral et au couple de coupe générés lors de l'usinage. Après un calibrage précis de la position de la plaque de base, deux broches coniques φ16 sont installées pour un double positionnement. Cette structure verrouille fermement la position relative entre la plaque de base et la table de travail, éliminant ainsi efficacement les risques de déplacement lors d'un fonctionnement à long terme.
1.3 Étalonnage et acceptation de précision totale
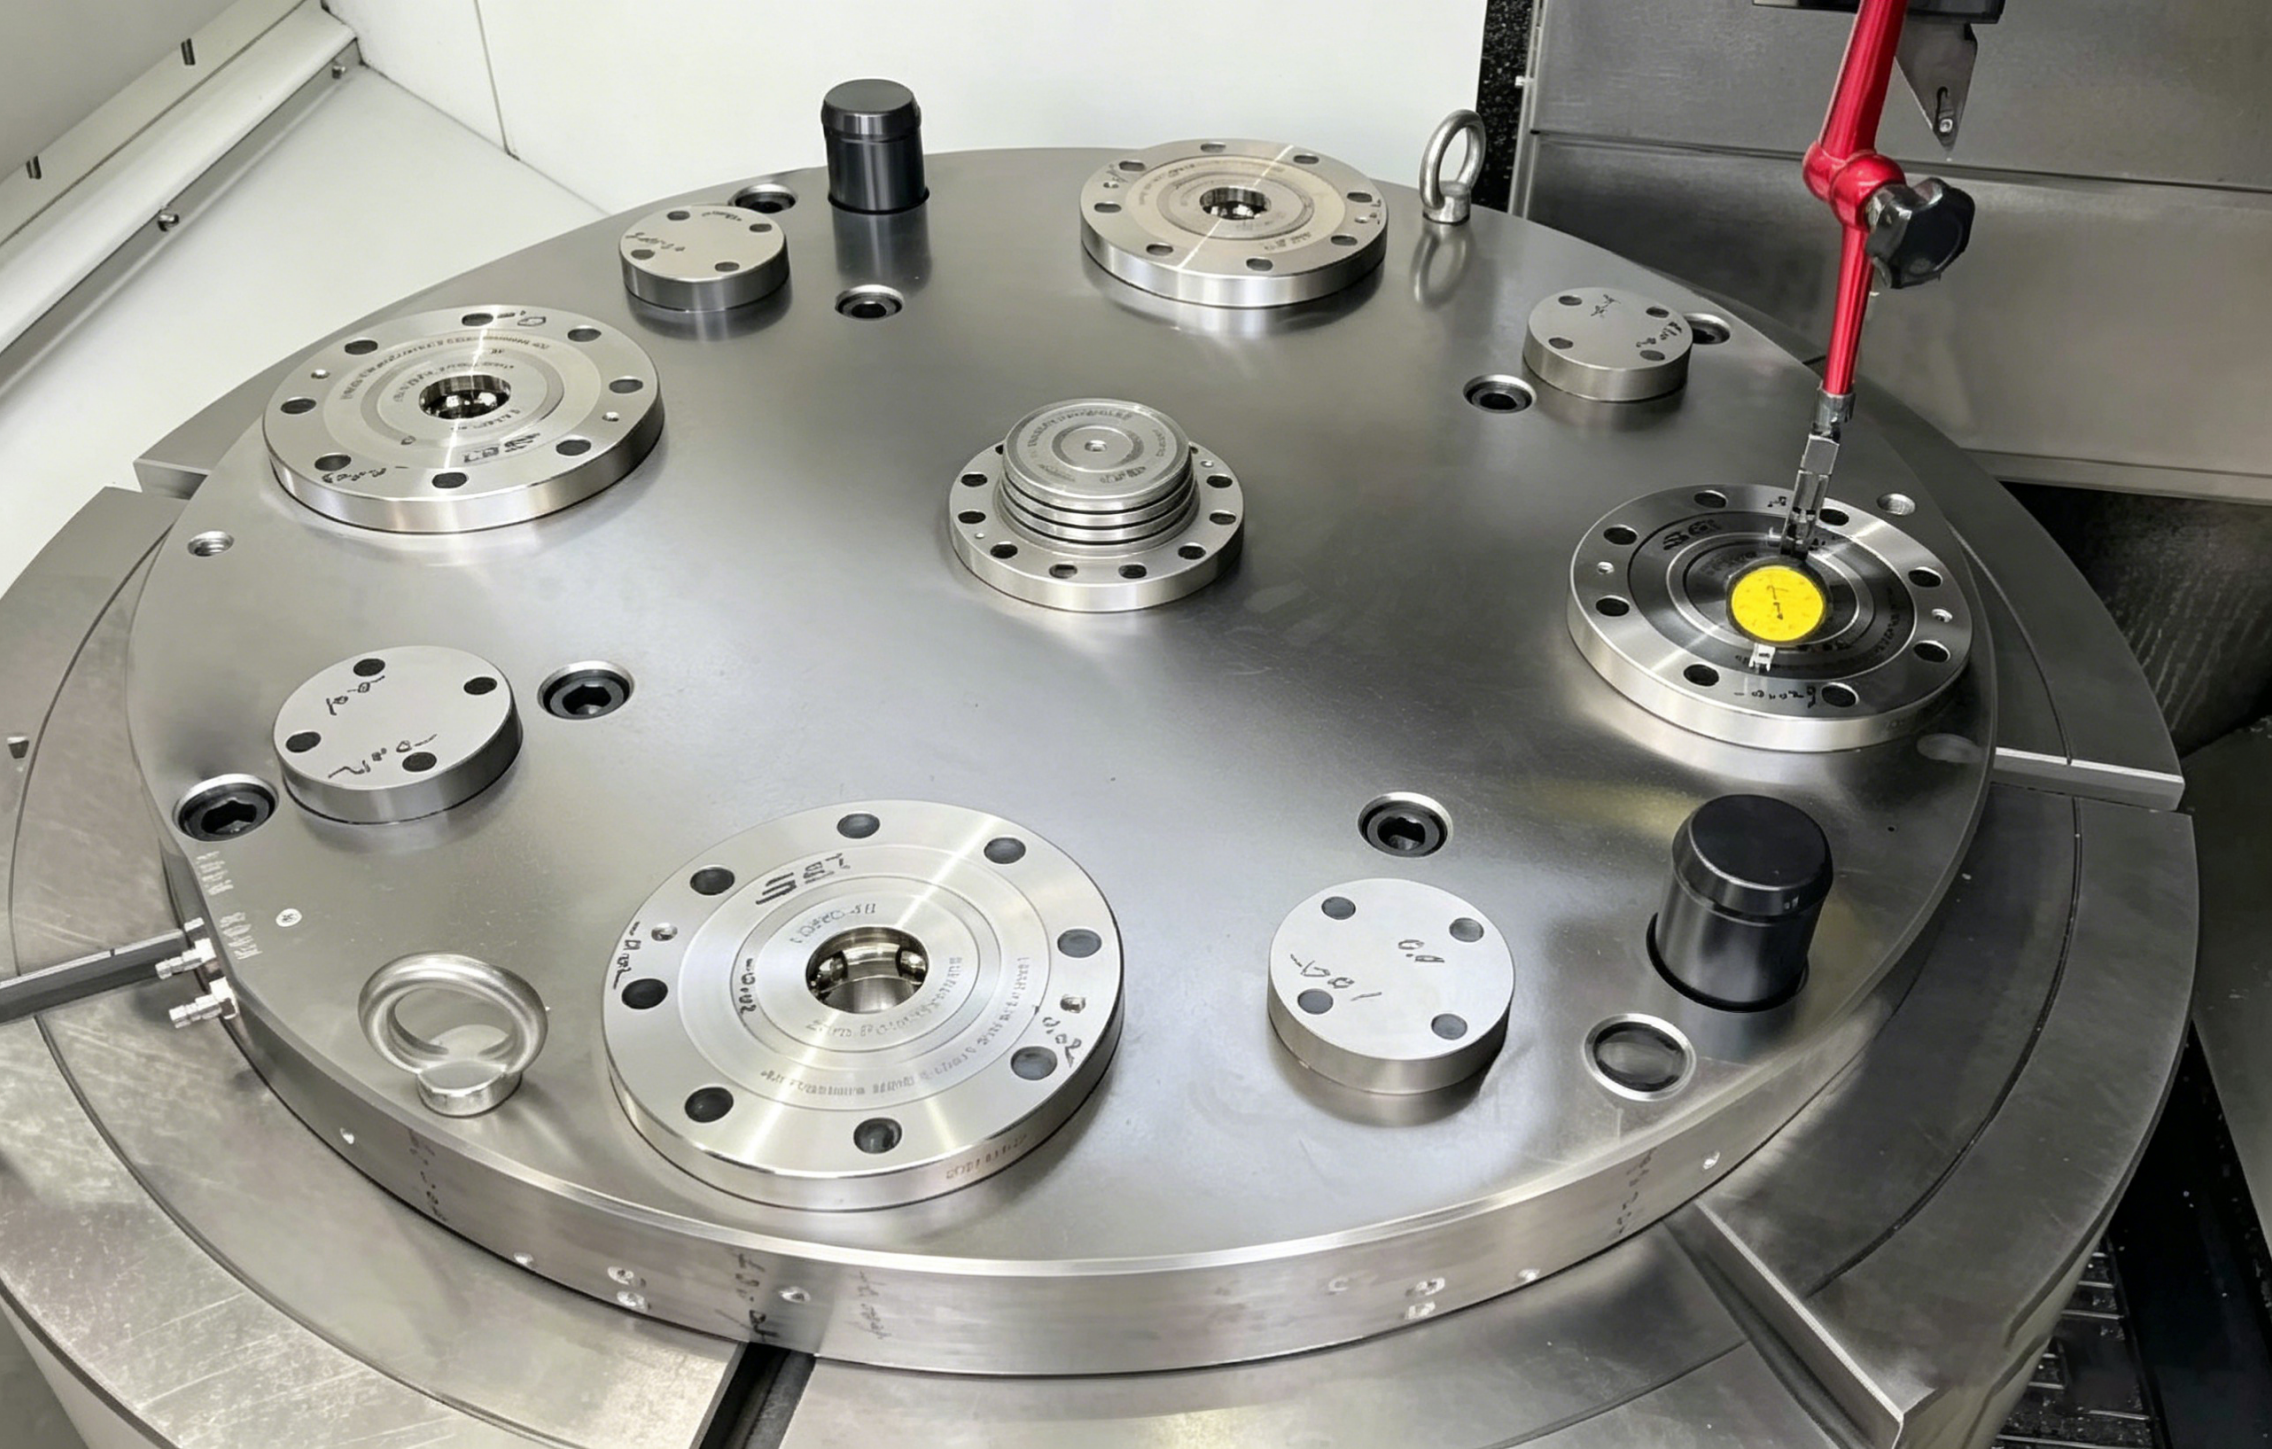
Après l'installation et la fixation, effectuez une détection et une correction complètes de précision. L'inspection porte sur la planéité de la plaque de base et la coaxialité entre la référence de la plaque de base et la broche de la machine. Selon les spécifications d'acceptation des normes industrielles, le faux-rond après le verrouillage de la palette est contrôlé dans 0,02 mm , répondant aux exigences de précision de la plupart des scénarios de traitement mécanique.
2. Solution de configuration standard pour la mise à niveau du point zéro de la table à fentes en T
Basée sur une riche expérience de mise à niveau sur site, la configuration mature du système de changement rapide au point zéro pour les tables de travail à rainure en T est résumée comme suit, adaptée à la plupart des tours verticaux et centres d'usinage :
- Disposition des positionneurs de point zéro : Équipé de 4 à 7 ensembles d'unités de positionnement en fonction de la taille de la plaque de base, adoptant la disposition stable de 1 unité centrale 3 à 6 unités périphériques pour équilibrer la répartition du stress.
- Sélection d'unité adaptée à la charge : Sélectionnez les unités de positionnement avec la force de serrage correspondante en fonction du poids de la pièce et de la charge de coupe. Les scénarios de traitement de charges élevées et de matériaux durs sont associés à des unités à point zéro robustes pour améliorer la rigidité globale.
- Goupilles de pré-guide : Équipé de structures de guidage grossières pour faciliter l'atterrissage et le positionnement rapides des palettes, réduisant ainsi les difficultés d'opération manuelle et améliorant l'efficacité du changement.
- Circuit pneumatique intégré : La plaque de base est construite avec des ports d'aération à insertion rapide pour prendre en charge le déverrouillage de l'unité au point zéro, la détection d'assise et le retour d'état.
- Composants de protection complets : Configuré avec des plaques de protection inférieures pour empêcher les déchets de fer, le liquide de coupe et les contaminants d'envahir la surface de contact de positionnement, prolongeant ainsi la durée de vie du système de positionnement.
3. Trois pièges critiques à éviter lors de la modernisation du point zéro
La plupart des problèmes de fonctionnement instables des systèmes à point zéro modifiés proviennent d'une construction non standard et d'une configuration déraisonnable. Les trois risques cachés les plus courants sont triés à titre de référence :
3.1 Mauvaise sélection du matériau de la plaque de base
Une immersion à long terme dans le liquide de coupe provoquera l'oxydation et la corrosion des plaques d'acier ordinaires, entraînant des surfaces piquées et une déviation de planéité. Pour des conditions de travail durables en traitement humide, Plaques de base en P20H ou en alliage de qualité supérieure sont recommandés pour garantir une précision de surface stable et des performances anticorrosion.
3.2 Fixation par boulons uniquement sans broches de positionnement
Le verrouillage à un seul boulon ne peut pas compenser la force de coupe latérale et le couple. Dans la production par lots à long terme, un déplacement subtil de la plaque de base s'accumulera, entraînant une précision de positionnement répétée réduite et un écart occasionnel des dimensions de la pièce. Le positionnement correspondant des broches coniques est la solution la plus rentable et la plus fiable.
3.3 Disposition imprévue du circuit pneumatique
Les systèmes pneumatiques de point zéro reposent sur une alimentation en air stable pour compléter le déverrouillage et la détection du signal. Au début de la rénovation, une disposition pneumatique raisonnable est requise. Pour les équipements rotatifs tels que les tours verticaux, les distributeurs rotatifs de support sont essentiels pour garantir une alimentation en air continue et stable et réserver de l'espace pour une mise à niveau intelligente ultérieure.
4. Cas de modernisation sur site et données sur l'amélioration de l'efficacité
Une entreprise manufacturière de Ningbo a achevé la mise à niveau du système de point zéro pour son tour vertical doté d'une table de travail originale à rainure en T. Le projet a adopté une plaque de base à point zéro de spécification φ1000, associée à des palettes standard et des broches de tension pour construire un système complet de fixations à changement rapide.
Après un fonctionnement et des tests stables, le projet a obtenu des effets d'optimisation importants :
- Temps de changement de luminaire : Réduit du serrage manuel traditionnel de 15 à 20 minutes à dans les 30 secondes pour un changement rapide sans point zéro.
- Précision de positionnement : La précision de positionnement répété du système disque mère est contrôlée de manière stable dans 0,01 mm .
- Capacité de traitement robuste : Prend en charge la coupe de pièces de haute dureté HRC58-64, avec une profondeur de coupe unique jusqu'à 2 mm, maintenant une rigidité de traitement stable.
- Expansion intelligente : Équipé de fonctions automatiques de nettoyage par soufflage d'air et de détection de siège, compatible avec les lignes de production de chargement et de déchargement automatiques pour une mise à niveau intelligente ultérieure.
5. Conclusion
Les tables de travail de machine à rainure en T standard existantes prennent en charge l'installation de la plaque de base au point zéro et la mise à niveau du système à changement rapide. Il s'agit d'un programme de mise à niveau d'équipement très pratique visant à activer les anciennes capacités de machines-outils et à améliorer l'efficacité de la production avec un faible investissement.
Pour garantir un fonctionnement stable à long terme du système modifié, trois normes clés doivent être mises en œuvre : adopter des plaques de base en alliage anticorrosion adaptées aux environnements de traitement industriel, installer des broches coniques pour éviter le déplacement de la plaque de base et terminer la planification du circuit pneumatique à l'avance pour une expansion intelligente.
La mise à niveau des équipements ne nécessite pas le remplacement fréquent de nouvelles machines-outils. La transformation standardisée à changement rapide du point zéro peut réduire efficacement le temps de changement de montage, réduire les erreurs de réglage manuel et améliorer le taux d'utilisation des machines-outils pour les ateliers de traitement.
Si vous avez des plans de mise à niveau d'équipement pour d'anciennes machines-outils, vous pouvez fournir le type de machine, la taille de la pièce et les paramètres de charge de traitement pour obtenir des solutions personnalisées de mise à niveau de la plaque de base du point zéro et des suggestions de configuration professionnelles.
Dernières nouvelles
- Dispositif de serrage sur 5 axes : comment les systèmes et étaux point zéro maximisent la stabilité de l'usinage
- Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?
- Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?
- Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?
Dernières nouvelles
-
Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?Introduction : Le coût caché du mauvais alignement Dans l'usinage CNC, la différence entre un composant de précision de grande valeur et une pièce de rebut se résume souvent à une fra...Lire la suite
-
Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?Pourquoi les systèmes de serrage définissent les performances VMC Dans les centres d'usinage verticaux, le système de serrage n'est pas un accessoire passif : c'est le lien ...Lire la suite
-
Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?Dans la production CNC à forte mixité, le temps de configuration constitue le frein contrôlable le plus important sur le débit. Systèmes de changement rapide de palettes , Dispo...Lire la suite
-
Comment les systèmes point zéro améliorent la stabilité des pièces dans l'usinage CNC 5 axesPourquoi la stabilité de la pièce se détériore lorsque les tâches à 5 axes deviennent complexes Un centre d'usinage 5 axes gagne sa valeur en coupant cinq faces d'une pièce sans ...Lire la suite
-
SET Système de serrage à point zéro | Solution d'intégration de changement rapide et d'automatisation de moules de précision completsIntroduction La fabrication de moules pour pneus automobiles, moules d'estampage de carrosserie, moules en verre et moules d'injection plastique nécessite des normes strictes en ...Lire la suite
Si vous êtes intéressé par nos produits, veuillez nous consulter
Coordonnées
- Adresse: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tél. 18051849209
- E-mail: [email protected]
Produits
Lien rapide
Centre d'actualités
Terminal mobile
Droits d'auteur © Suzhou Set Industrial Equipment System Co., Ltd. TOUS DROITS RÉSERVÉS.
