
Un centre d'usinage à cinq axes n'est aussi performant que le support de pièce qui le supporte. Un dispositif qui bloque la table rotative ou interfère avec la trajectoire de la fraise...
Lire la suite
Comment les tiges d'outils à changement rapide et les localisateurs de point zéro coniques octogonaux réduisent le temps de configuration du tour CNC
Où le temps de changement disparaît réellement sur un tour
La plupart des ateliers suivent le temps de cycle de manière obsessionnelle, mais le coût caché le plus important sur un tour CNC se produit rarement lors de la découpe. Cela se produit entre les travaux, lorsqu'une tourelle doit être réoutillée, qu'un opérateur retouche chaque décalage et qu'une machine reste inactive alors que les documents indiquent qu'elle est « en production ». Sur les travaux en petits lots et à forte mixité, le changement peut nécessiter plus d'heures de broche sur un mois que la fabrication réelle de copeaux.
La source physique de ce retard est presque toujours la même : un outillage boulonné, calé ou serré directement sur la tourelle ou la contre-pointe, sans surface de référence reproductible. Chaque retrait nécessite une nouvelle mesure complète. Deux catégories de matériel existent spécifiquement pour supprimer cette étape : queues d'outils modulaires qui séparent la tête de coupe de l'interface de montage, et systèmes de localisation coniques qui permettent de retirer et de réinstaller un dispositif ou un bloc d'outils entier à quelques microns de sa position précédente.
Temps d'installation Répétabilité Temps de disponibilité du ravitailleur de barres Changement multibroches
Série de tiges d'outils à changement rapide : séparation de la tête du support
L'idée centrale derrière un série de tiges d'outils à changement rapide est simple : la plaquette de coupe se trouve dans une petite unité de tête, et cette unité de tête se place dans une tige de base fixe via une queue d'aronde ou un accouplement dentelé assorti, fixé avec une seule vis de serrage ou un seul levier. La tige de base ne quitte jamais la poche de la tourelle. Seule la tête bouge.
Cela est important pour trois raisons pratiques. Premièrement, la hauteur de l'outil et les décalages de l'axe central sont définis une fois dans la tige de base et maintenus à chaque changement de tête, car la géométrie de l'accouplement se répète selon une tolérance étroite plutôt que de dépendre de la force avec laquelle un opérateur serre un boulon de montage. Deuxièmement, un changement de plaquette ne nécessite plus de retirer l'ensemble du support de la tourelle, il n'y a donc rien à resynchroniser ou à re-carrer. Troisièmement, les éléments d'usure et les géométries spéciales peuvent être prédéfinis sur un établi, hors de la machine, pendant que le tour continue d'exécuter un travail différent.
Spécifications typiques des accouplements
| Format de tige | Type d'accouplement | Répétabilité | Cas d'utilisation typique |
|---|---|---|---|
| Queue carrée, 16 à 32 mm | Accouplement à face dentelée | Dans les 0,005 mm | Tournage général, petits et moyens tours |
| Tige ronde, style barre d'alésage | Glissière à queue d'aronde avec came de verrouillage | Dans 0,003 mm | Travaux d'alésage intérieur et profonds |
| Montage en bloc, compatible VDI | Accouplement radial de type Curvic | Dans les 0,005 mm | Centres de tournage à tourelle |
Étant donné que la géométrie de l'accouplement est auto-localisée, les opérateurs signalent généralement qu'un changement de tête et une coupe de vérification prennent moins de deux minutes, contre dix à quinze minutes pour un support boulonné conventionnel qui nécessite ensuite une vérification avec un comparateur à cadran.
Localisateur de point zéro à cône octogonal : comment la géométrie maintient sa position
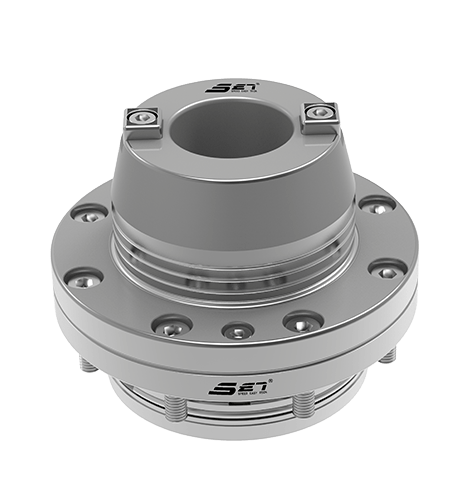
Là où un changement rapide de tige résout le problème de la tête d'outil, un localisateur de point zéro conique octogonal résout le problème du montage et du bloc d'outils. Au lieu d'un cône rond, la goupille de positionnement utilise un profil conique à huit côtés qui s'insère dans une douille correspondante à huit côtés. Les faces extra plates effectuent deux tâches à la fois : elles supportent une charge radiale sans s'appuyer sur une seule ligne de contact, et elles verrouillent l'orientation en rotation afin que le luminaire atterrisse toujours dans la même position synchronisée, et pas seulement au même emplacement X-Y-Z.
Un goujon de traction ou un mécanisme de barre de traction situé sous la douille tire le cône vers le bas et vers l'intérieur lorsqu'il s'enclenche, plaçant complètement les faces octogonales avant de se verrouiller. Étant donné que le mécanisme est actionné par un ressort ou un système hydraulique plutôt que dépendant du couple, la force de serrage est constante à chaque cycle, ce qui est la véritable raison pour laquelle la répétabilité persiste sur des milliers de cycles de chargement et de déchargement plutôt que de se dégrader après les premières centaines.

Séquence de fiançailles
Le verrouillage de rotation via un cône multiface est ce qui permet à un montage d'être échangé et rechargé sans vérification ultérieure du cadran, ce qui est l'étape qui prend normalement le plus de temps de configuration sur un tour.
Accessoires pour localisateur de point zéro : construction d'une station de serrage complète
Une seule prise de localisation fonctionne rarement seule. La plupart des magasins construisent une station de serrage en utilisant une famille de accessoires pour localisateur de point zéro afin que les palettes, les étaux, les mâchoires souples et les sous-plaques puissent tous référencer le même point zéro, quel que soit le support chargé ce jour-là.

Catégories d'accessoires courantes
- Socles pour tables de machines, sous-plaques et pierres tombales
- Tirez sur les goujons dimensionnés pour correspondre à des épaisseurs de luminaires spécifiques
- Blocs d'actionnement manuels, pneumatiques et hydrauliques
- Plaques surélevées qui surélèvent un luminaire au-dessus de l'accumulation de copeaux et de liquide de refroidissement
- Outils de nettoyage pour éliminer les copeaux de la douille conique avant de recharger
- Capteurs de position qui confirment l'assise complète avant qu'un signal de démarrage de cycle ne soit émis
La catégorie des capteurs mérite une attention particulière pour les quarts de travail sans surveillance ou peu surveillés. Une douille qui semble en place mais qui a une puce coincée sous une face plate peut déplacer un luminaire d'une quantité petite mais réelle, suffisamment pour mettre au rebut un alésage de précision. Un capteur de confirmation d'assise interrompt le démarrage du cycle plutôt que de laisser la machine fonctionner sur une pince faussement positive.
Installation de ces systèmes dans une cellule de tour existante
La mise à niveau d'un outillage modulaire sur une machine qui dispose déjà d'une liste d'outils définie est moins perturbatrice qu'il n'y paraît, car les systèmes de tige et de positionnement sont conçus pour s'insérer dans les interfaces que la machine utilise déjà. Une série de tiges à changement rapide est généralement disponible en empreintes VDI et en blocs carrés, de sorte qu'elle se glisse dans les poches de tourelle existantes sans modification de la machine. Les douilles à point zéro se boulonnent sur une sous-plaque ou une table existante selon le même modèle de boulon que le luminaire déjà utilisé.
Où les questions de compatibilité se posent généralement
| Caractéristique de la machine | Considération de compatibilité |
|---|---|
| Tour équipé ravitailleur de barres | Les douilles de positionnement du côté de la broche secondaire doivent dégager le chemin de déplacement du tube d'alimentation. |
| Outillage de broche HSK | Les accouplements à tige sont indépendants du cône de la broche, les deux peuvent donc être utilisés ensemble |
| Centres de tournage compacts tels qu'un tour Haas série ST | Les têtes de tige VDI à profil bas réduisent les conflits de dégagement de la tourelle sur les petites enveloppes |
| Opérations de transfert contre-broche | Les douilles à point zéro sur les deux broches maintiennent l'orientation des pièces cohérente après le transfert |
Sur les lignes d'embarreurs en particulier, la valeur est composée. Un alimentateur supprime déjà le chargement manuel des barres du cycle ; l'associer à un outillage à changement rapide supprime la deuxième source majeure de temps mort, à savoir le réoutillage entre les diamètres de barres ou les familles de pièces. L’effet combiné est une diminution du nombre d’arrêts complets par équipe plutôt qu’une modification importante d’un temps de cycle unique.
Choisir entre la modularité au niveau de la tige et au niveau des fixations
Tous les travaux ne nécessitent pas les deux systèmes à la fois. Un moyen utile de prendre une décision consiste à examiner ce qui change le plus souvent sur le sol : l'outil de coupe lui-même ou l'ensemble de la configuration du porte-pièce.
Choisissez la série de tiges quand
- La géométrie des plaquettes et des outils change fréquemment au sein de la même famille de pièces.
- La portée ou le diamètre de la barre d'alésage varie d'une tâche à l'autre
- Le nombre de poches de tourelle est limité et la densité des outils doit augmenter
Choisissez les localisateurs de point zéro quand
- Les fixations, étaux ou mâchoires souples sont échangés entre des numéros de pièces sans rapport
- Plusieurs machines doivent partager le même inventaire d'appareils
- Le temps d’inspection du premier article doit être réduit après le rechargement d’un luminaire
De nombreux ateliers très diversifiés finissent par adopter les deux, car les deux systèmes abordent différentes étapes du même changement : les tiges raccourcissent les échanges au niveau des outils, les localisateurs raccourcissent les échanges au niveau des fixations et, ensemble, ils réduisent le nombre de contrôles d'alignement manuels qu'un opérateur doit effectuer par équipe.
Maintenir la répétabilité tout au long de la durée de vie de l'outillage
La répétabilité est une revendication mécanique et, comme toute revendication mécanique, elle se dégrade si l'interface est maltraitée ou contaminée. Quelques habitudes préservent les tolérances pour lesquelles ces systèmes sont conçus.
- Éliminez les copeaux et les résidus de liquide de refroidissement des faces coniques et des dentelures d'accouplement avant chaque rechargement, et pas seulement au changement de vitesse
- Inspectez les goujons de traction et les vis de serrage pour vérifier l'usure selon un calendrier fixe plutôt qu'après l'apparition d'un problème.
- Évitez de faire glisser un luminaire sur une face de douille pendant le placement, car une face rainurée modifie de façon permanente la géométrie de contact.
- Enregistrez les données de force d'assise ou de confirmation du capteur là où le contrôle le permet, de sorte qu'une lente dérive de la force de serrage soit détectée avant qu'elle ne provoque une défaillance de la pièce.
Les ateliers qui traitent ces interfaces comme adjacentes aux consommables, ce qui signifie qu'elles reçoivent la même attention de routine qu'un insert ou un filtre de liquide de refroidissement, ont tendance à maintenir des chiffres de répétabilité proches des spécifications d'origine pendant des années plutôt que des mois.
Foire aux questions
Q1 : L'ajout d'outils modulaires nécessite-t-il la reprogrammation des programmes de tours CNC existants
Généralement non. Les valeurs de longueur d'outil et de décalage sont définies une fois par rapport au nouveau point zéro de l'outil de base ou du dispositif, et le programme continue d'appeler le même numéro d'outil ou le même décalage d'origine qu'il a déjà utilisé. L'interface physique change, pas la logique du programme.
Q2 : De quelle force de serrage un localisateur de cône octogonal a-t-il besoin pour maintenir sa position sous des charges de rotation
La force de serrage est dimensionnée en fonction du poids du luminaire, de la masse de la pièce et des forces de coupe attendues plutôt qu'en fonction d'un nombre fixe unique. C'est pourquoi des options d'actionnement manuel, pneumatique et hydraulique existent dans toute la gamme d'accessoires. Un fournisseur ou un ingénieur en outillage dimensionne généralement cela en fonction du montage le plus lourd et de la passe d'ébauche la plus agressive attendue sur cette station.
Q3 : Les tiges d'outils à changement rapide et les localisateurs de point zéro peuvent-ils être utilisés simultanément sur le même tour
Oui. Ils s'adressent à différentes interfaces sur la machine, le côté tourelle pour les supports et le côté table ou sous-plaque pour les localisateurs, de sorte qu'il n'y a pas de conflit mécanique entre le fonctionnement simultané des deux systèmes.
Q4 : La modernisation de ces systèmes perturbe-t-elle un tour déjà en production ?
L'installation se limite généralement au boulonnage d'une tige de base dans une poche existante ou d'une douille sur une sous-plaque existante, les deux dans le cadre du modèle de montage d'origine de la machine. Les temps d’arrêt sont plus proches d’un changement d’outillage normal que d’une reconstruction de machine.
Q5 : Quel est le signe principal indiquant qu'un localisateur de point zéro a besoin d'entretien
Une augmentation progressive de la variation de la première pièce après le rechargement d'un dispositif, même lorsque le programme et les décalages n'ont pas changé, est le signe précoce le plus courant et remonte généralement à une contamination par des copeaux ou à l'usure des faces coniques plutôt qu'à un problème de contrôle ou de programmation.
Dernières nouvelles
- Dispositif de serrage sur 5 axes : comment les systèmes et étaux point zéro maximisent la stabilité de l'usinage
- Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?
- Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?
- Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?
Dernières nouvelles
-
Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?Introduction : Le coût caché du mauvais alignement Dans l'usinage CNC, la différence entre un composant de précision de grande valeur et une pièce de rebut se résume souvent à une fra...Lire la suite
-
Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?Pourquoi les systèmes de serrage définissent les performances VMC Dans les centres d'usinage verticaux, le système de serrage n'est pas un accessoire passif : c'est le lien ...Lire la suite
-
Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?Dans la production CNC à forte mixité, le temps de configuration constitue le frein contrôlable le plus important sur le débit. Systèmes de changement rapide de palettes , Dispo...Lire la suite
-
Comment les systèmes point zéro améliorent la stabilité des pièces dans l'usinage CNC 5 axesPourquoi la stabilité de la pièce se détériore lorsque les tâches à 5 axes deviennent complexes Un centre d'usinage 5 axes gagne sa valeur en coupant cinq faces d'une pièce sans ...Lire la suite
-
SET Système de serrage à point zéro | Solution d'intégration de changement rapide et d'automatisation de moules de précision completsIntroduction La fabrication de moules pour pneus automobiles, moules d'estampage de carrosserie, moules en verre et moules d'injection plastique nécessite des normes strictes en ...Lire la suite
Si vous êtes intéressé par nos produits, veuillez nous consulter
Coordonnées
- Adresse: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tél. 18051849209
- E-mail: [email protected]
Produits
Lien rapide
Centre d'actualités
Terminal mobile
Droits d'auteur © Suzhou Set Industrial Equipment System Co., Ltd. TOUS DROITS RÉSERVÉS.
