
Un centre d'usinage à cinq axes n'est aussi performant que le support de pièce qui le supporte. Un dispositif qui bloque la table rotative ou interfère avec la trajectoire de la fraise...
Lire la suite
Comment les dispositifs de localisation manuels se comparent aux systèmes de positionnement pneumatiques du point zéro dans le serrage de pièces CNC
Pourquoi la sélection des méthodes de serrage est un moteur pour l'économie de l'atelier
Chaque cellule d'usinage vit ou meurt grâce aux secondes passées entre les pièces, et non aux secondes passées à couper le métal. Un atelier qui fait fonctionner des fraiseuses à trois axes huit heures par jour peut perdre plus de temps en changeant de montage qu'en enlèvement réel des copeaux si la méthode de serrage n'est pas adaptée à la composition des tâches. C'est pourquoi le choix entre un dispositif de localisation manuel et un système de positionnement pneumatique du point zéro mérite le même examen minutieux que la vitesse de broche ou le choix de l'outil.
Les deux approches résolvent le même problème sous-jacent, à savoir la localisation reproductible des pièces sur une plaque de montage, mais elles aboutissent à des structures de coûts, des temps de cycle et des charges de travail des opérateurs très différents. Comprendre où chacun s'intègre est la différence entre une mise à niveau de support de travail qui s'amortit en quelques mois et une autre qui reste sous-utilisée dans un tiroir.
Observation sur le terrain : Les ateliers passant d'un montage boulonné à une approche structurée du point zéro signalent généralement des réductions de changement de l'ordre de 70 à 90 % par échange de luminaire, bien que le chiffre exact dépende fortement de la complexité des pièces et de la taille du lot.
Dispositif de localisation manuel : mécanique, points forts et limites
A dispositif de localisation manuel est un élément de positionnement mécanique, généralement une bague, une goupille ou un collier de positionnement, qu'un opérateur engage à la main pour placer une pièce à usiner ou une plaque de fixation dans une position de référence connue. Le dispositif lui-même ne génère pas de force de serrage ; il établit l'emplacement et une pince, un boulon ou un levier séparé sécurise la pièce.

Là où les systèmes manuels excellent
- Faible coût d’investissement initial par rapport au matériel de positionnement automatisé
- Aucune dépendance vis-à-vis de l'alimentation en air de l'atelier, du contrôle électrique ou de l'intégration logicielle
- Une conception mécanique simple signifie moins de points de défaillance et une réparation sur site plus facile
- Bien adapté à la production à faible mixité et à long terme où les montages changent rarement
Là où les systèmes manuels échouent
- Le temps de changement dépend directement des compétences de l'opérateur et du niveau de fatigue.
- La répétabilité dépend d'une technique manuelle cohérente, introduisant la variance d'un décalage à l'autre
- Pas pratique pour les cycles d'usinage sans surveillance ou sans surveillance
- L'adaptation à plusieurs palettes ou à des tâches à forte mixité multiplie les frais de main d'œuvre
En pratique, un dispositif de localisation manuel reste un choix judicieux pour les ateliers gérant une famille de pièces restreinte avec des échanges de fixations peu fréquents, où le coût de main-d'œuvre du positionnement manuel est faible par rapport à la durée totale d'exécution.
Système de positionnement pneumatique du point zéro : répétabilité automatisée à l'interface du luminaire
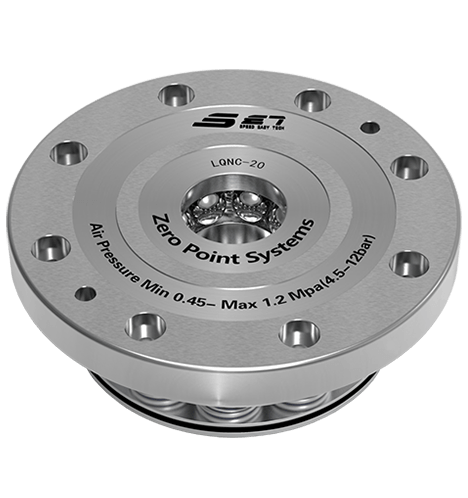
A système de positionnement pneumatique du point zéro remplace l'assise et le serrage manuels par des modules de verrouillage pneumatiques montés sous la plaque de fixation ou la palette. L'air comprimé entraîne un mécanisme de verrouillage, souvent un élément de type bille ou pince de serrage, en tirant la plaque vers le bas sur une surface de référence avec une force constante et reproductible à chaque cycle.
Principe de fonctionnement de base
Le système fonctionne généralement en trois étapes : la pression de l'air rétracte ou étend un élément de verrouillage à l'intérieur du module de base, le goujon d'accouplement de la plaque de fixation s'engage dans le module et un ressort verrouillé ou une force aérienne maintient la plaque à une répétabilité inférieure à dix microns sur des milliers de cycles. Étant donné que la force de verrouillage provient d'un circuit pneumatique contrôlé plutôt que d'une main humaine, la variation d'une pièce à l'autre de la force de serrage diminue fortement.
Avantages opérationnels
| Facteur | Impact typique |
|---|---|
| Temps de changement | Secondes au lieu de minutes par échange de luminaire |
| Répétabilité | Emplacement cohérent dans une plage de microns à un chiffre |
| Dépendance de l'opérateur | Minimal, l'engagement se fait par bouton-poussoir ou automatique |
| Compatibilité avec l'automatisation | S'intègre au chargement robotisé et aux changeurs de palettes |
Le compromis est simple : un investissement initial plus élevé dans les modules, l'infrastructure d'alimentation en air et souvent des vannes de contrôle ou des capteurs pour confirmer l'état de verrouillage avant le démarrage d'un cycle.
Manuel versus pneumatique : une comparaison structurée
Choisir entre les deux dépend rarement de la technologie qui est objectivement la meilleure. Il s’agit d’adapter le système au volume de production, à la variété des pièces et au capital disponible. Le tableau ci-dessous présente les compromis entre les facteurs les plus importants dans l'atelier.
| Critères | Dispositif de localisation manuelle | Système de positionnement pneumatique du point zéro |
|---|---|---|
| Coût initial | Faible | Modéré à élevé |
| Vitesse de changement | Minutes, en fonction de l'opérateur | Secondes, en grande partie automatiques |
| Répétabilité | Variable avec la technique | Constamment élevé |
| Infrastructures nécessaires | Aucun au-delà du luminaire lui-même | Air comprimé, éventuellement logique de contrôle |
| Meilleur ajustement | Faible-mix, long-run jobs | Cellules automatisées à changement élevé et fréquent |
| Entretien | Inspection minimale, principalement d'usure | Vérifications périodiques des joints et des conduites d'air |
Une règle empirique utile : si les changements de luminaires se produisent plus d'une poignée de fois par équipe, les économies de main d'œuvre réalisées grâce à un système pneumatique dépassent généralement le coût supplémentaire de l'équipement en un à deux ans, en fonction du taux horaire de la machine et de la taille du lot.
Visualisation du flux de travail de changement
Le diagramme ci-dessous compare la séquence des étapes pour chaque approche, depuis l'arrivée de la pièce sur la machine jusqu'au début du cycle.
Systèmes de préhension : le chaînon manquant dans un serrage complet
La localisation et le serrage de la plaque de fixation ne représentent que la moitié de l'équation de maintien de la pièce. L'autre moitié correspond à la manière dont la pièce individuelle est maintenue une fois la plaque en place. C'est ici systèmes de préhension entrent en jeu, des mécanismes qui serrent, centrent ou saisissent directement la pièce brute ou le sous-ensemble, souvent en combinaison avec des bases de point zéro manuelles ou pneumatiques.

Types courants de systèmes de préhension
- Étaux centraux qui centrent automatiquement une pièce le long d'un seul axe
- Mandrins pneumatiques ou hydrauliques pour pièces cylindriques
- Systèmes de mâchoires modulaires qui permutent rapidement entre les familles de pièces
- Préhenseurs multipostes pour cellules automatisées sur palettes
Lorsque les systèmes de préhension sont associés à un système de positionnement pneumatique du point zéro, l'ensemble du passage, de la table vide à la pièce prête à être découpée, peut être compressé en un seul mouvement automatisé ou semi-automatisé. Cette association est particulièrement précieuse dans les systèmes de fabrication flexibles où la machine peut voir une pièce différente à chaque cycle.
Productivité des opérateurs de machines et débit de production
Le temps de changement est un multiplicateur direct sur l’utilisation de la broche. Prenons l’exemple d’une machine exécutant cinquante pièces à cycle court par équipe. Si chaque changement de luminaire coûte cinq minutes en régime manuel, cela représente plus de quatre heures de temps non coupé sur une équipe. Compressez ce même échange à quinze secondes avec un système pneumatique et le temps de broche récupéré peut approcher trois heures et demie, temps qui se convertit directement en pièces supplémentaires produites ou en heures supplémentaires réduites.
Là où se concentrent les gains
| Modèle de production | Bénéfice attendu de l'automatisation |
|---|---|
| Atelier de travail à forte diversité et à faible volume | Grand nombre de changements, par rapport à la longueur du cycle |
| Faible-mix, high-volume dedicated line | Plus petit, les luminaires changent rarement |
| Lots mixtes avec des modifications techniques fréquentes | Grande flexibilité réduisant les temps d'arrêt du réoutillage |
La fatigue des opérateurs est un facteur secondaire mais réel. Le positionnement manuel et le contrôle du couple des boulons à plusieurs reprises au cours d'une équipe de huit ou douze heures introduisent à la fois une tension physique et un taux d'erreur croissant vers la fin d'une équipe. Le verrouillage automatisé supprime entièrement cette variable, ce qui prend également en charge des mesures de qualité plus cohérentes entre les équipes.
Meilleures pratiques de serrage CNC pour les systèmes de fabrication flexibles
Les systèmes de fabrication flexibles, dans lesquels plusieurs machines partagent des palettes, des robots ou des convoyeurs, imposent des exigences supplémentaires en termes de maintien de la pièce au-delà d'une seule machine autonome. Quelques pratiques séparent systématiquement les cellules flexibles bien gérées de celles qui rencontrent des difficultés :
- Standardisez l'interface du point zéro sur chaque machine de la cellule afin que les palettes soient interchangeables sans réglage.
- Confirmation intégrée de l'état de verrouillage, que ce soit via des capteurs de pression d'air ou des commutateurs de proximité, avant d'autoriser le démarrage d'un cycle.
- Gardez des modules de verrouillage de rechange à portée de main, car un seul module défaillant peut interrompre toute une ligne automatisée.
- Faites correspondre à l'avance les jeux de mâchoires du système de préhension aux familles de pièces afin que les séquences de changement de robot ne nécessitent pas d'intervention manuelle.
- Planifiez une maintenance préventive des conduites d'air et des joints plutôt que d'attendre une panne, car les temps d'arrêt pneumatiques sont plus difficiles à diagnostiquer en milieu de travail qu'un problème mécanique manuel.
Une cellule est aussi flexible que son changement de luminaire le plus lent. La standardisation de l’interface du point zéro sur toutes les machines constitue systématiquement la décision la plus déterminante en matière de conception de systèmes de fabrication flexibles.
Comment décider quel système convient à votre boutique
La bonne réponse dépend d’un petit ensemble de questions pratiques plutôt que d’une préférence générale pour l’automatisation. Considérez les éléments suivants avant d’engager du capital :
- Combien de fois par équipe un appareil change-t-il réellement ?
- Quel est le coût horaire complet de la machine inutilisée pendant le changement ?
- L'air comprimé est-il déjà disponible et fiable au niveau de la machine, ou nécessiterait-il une nouvelle infrastructure ?
- La diversité des pièces justifie-t-elle également un investissement dans des systèmes de préhension adaptés, ou une simple solution manuelle suffit-elle pour le plan de production prévisible ?
- Le fonctionnement sans surveillance ou sans éclairage fait-il partie de la feuille de route, auquel cas les sièges manuels ne sont pas une option réaliste, quel que soit le coût ?
De nombreux ateliers adoptent une approche hybride : un système de positionnement pneumatique du point zéro sur les machines à haut mix où la fréquence de changement justifie l'investissement, et des dispositifs de localisation manuels conservés sur des lignes dédiées où les luminaires bougent rarement.
Foire aux questions
Q1 : Un dispositif de localisation manuel peut-il être mis à niveau ultérieurement vers un système pneumatique sans remplacer les plaques de fixation ?
Dans de nombreux cas, oui, à condition que le modèle de plaque de base et l'espacement des goujons soient compatibles avec les modules pneumatiques considérés. Il vaut la peine de confirmer les dimensions de l'interface avant d'acheter des luminaires si une future mise à niveau est prévue.
Q2 : Quelle quantité d’air comprimé un système pneumatique de positionnement du point zéro nécessite-t-il généralement ?
La consommation d'air est généralement modeste par rapport à d'autres équipements pneumatiques d'atelier, puisque les modules ne s'actionnent que brièvement pendant le verrouillage et le déverrouillage plutôt que de fonctionner en continu.
Q3 : Les systèmes de préhension fonctionnent-ils uniquement avec des bases pneumatiques ?
Les systèmes de préhension peuvent être montés sur des supports reposant sur des bases de point zéro manuelles ou pneumatiques. Le choix du mécanisme de préhension dépend davantage de la géométrie de la pièce que de la méthode de localisation sous-jacente.
Q4 : Quelle est la différence de répétabilité typique entre les systèmes manuels et pneumatiques ?
Les systèmes pneumatiques offrent généralement une répétabilité plus serrée et plus cohérente car la force de verrouillage et le siège sont contrôlés mécaniquement plutôt que manuellement, bien qu'un opérateur qualifié utilisant un dispositif de localisation manuel bien entretenu puisse toujours obtenir des résultats solides pour des tolérances moins exigeantes.
Q5 : Un système de positionnement pneumatique du point zéro en vaut-il la peine pour un atelier à faible volume ?
Cela dépend de la fréquence à laquelle les luminaires changent. Si les changements sont peu fréquents, la période de récupération peut être longue. Si l'atelier gère de nombreux petits lots avec des échanges fréquents, les économies de main d'œuvre et de temps de broche justifient souvent l'investissement dans un délai raisonnable.
Dernières nouvelles
- Dispositif de serrage sur 5 axes : comment les systèmes et étaux point zéro maximisent la stabilité de l'usinage
- Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?
- Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?
- Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?
Dernières nouvelles
-
Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?Introduction : Le coût caché du mauvais alignement Dans l'usinage CNC, la différence entre un composant de précision de grande valeur et une pièce de rebut se résume souvent à une fra...Lire la suite
-
Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?Pourquoi les systèmes de serrage définissent les performances VMC Dans les centres d'usinage verticaux, le système de serrage n'est pas un accessoire passif : c'est le lien ...Lire la suite
-
Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?Dans la production CNC à forte mixité, le temps de configuration constitue le frein contrôlable le plus important sur le débit. Systèmes de changement rapide de palettes , Dispo...Lire la suite
-
Comment les systèmes point zéro améliorent la stabilité des pièces dans l'usinage CNC 5 axesPourquoi la stabilité de la pièce se détériore lorsque les tâches à 5 axes deviennent complexes Un centre d'usinage 5 axes gagne sa valeur en coupant cinq faces d'une pièce sans ...Lire la suite
-
SET Système de serrage à point zéro | Solution d'intégration de changement rapide et d'automatisation de moules de précision completsIntroduction La fabrication de moules pour pneus automobiles, moules d'estampage de carrosserie, moules en verre et moules d'injection plastique nécessite des normes strictes en ...Lire la suite
Si vous êtes intéressé par nos produits, veuillez nous consulter
Coordonnées
- Adresse: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tél. 18051849209
- E-mail: [email protected]
Produits
Lien rapide
Centre d'actualités
Terminal mobile
Droits d'auteur © Suzhou Set Industrial Equipment System Co., Ltd. TOUS DROITS RÉSERVÉS.
