
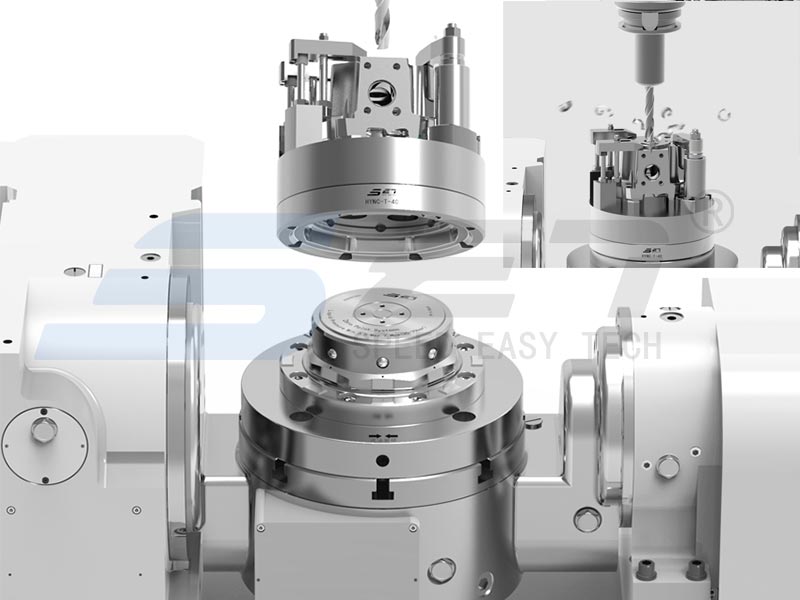
Un centre d'usinage à cinq axes n'est aussi performant que le support de pièce qui le supporte. Un dispositif qui bloque la table rotative ou interfère avec la trajectoire de la fraise...
Lire la suite
Système de serrage à point zéro conique octogonal | Tour CNC Mise à niveau d'usinage flexible et solution de serrage domestique
Introduction
La production mixte à forte concentration et en petits lots est devenue le mode de fonctionnement dominant dans les industries d'usinage modernes. Les tours horizontaux CNC et les centres de tournage-fraisage sont généralement confrontés à des limitations de flux de travail typiques, notamment un changement de montage fastidieux, un alignement manuel fastidieux, une précision de serrage instable, des références de référence incohérentes dans les procédures de travail et une faible compatibilité avec les lignes de production automatisées.
Les solutions de serrage de mandrin traditionnelles nécessitent 20 à 40 minutes pour le remplacement d'un seul dispositif, ce qui entraîne une efficacité de fonctionnement de la machine insuffisante. Les pièces à paroi mince et de précision souffrent souvent d'une déformation de serrage et d'une mauvaise cohérence dimensionnelle, ce qui limite la production de masse automatisée stable et l'usinage sans surveillance.
Pour résoudre ces goulots d'étranglement industriels courants, SET a développé indépendamment un système de serrage à point zéro conique octogonal dédié pour l'usinage sur tour horizontal. Doté d'un positionnement de contrainte octogonale double face, d'interfaces modulaires universelles, de fonctions de détection intelligente et de nettoyage automatique, ainsi que de structures à haute résistance pour charges lourdes, le système fournit des solutions de maintien de pièce flexibles standardisées, de haute précision et à changement rapide. Il constitue une alternative nationale fiable aux luminaires haut de gamme importés, largement applicable pour l'automobile, l'aérospatiale, les machines de précision et d'autres scénarios d'usinage de haut niveau.
1. Limites fondamentales du serrage sur tour horizontal traditionnel
Les montages fractionnés manuels, hydrauliques et pneumatiques conventionnels manquent de normes de référence unifiées et de structures à changement rapide, ce qui conduit à une faible adaptabilité pour une production mixte flexible. Cinq défis de traitement typiques sont résumés comme suit :
Faible efficacité de changement et utilisation insuffisante de la machine
Le remplacement traditionnel des luminaires implique des démontages répétés, un alignement manuel des indicateurs à cadran et une réinitialisation des outils. Chaque processus de changement prend 20 à 40 minutes, occupant un temps de coupe effectif lors de changements de modèles fréquents. La plupart des ateliers d'usinage maintiennent des taux d'utilisation des machines inférieurs à 60 % dans les modes de serrage conventionnels.
Dépendance manuelle élevée et précision des lots instable
La qualité du serrage et du positionnement repose en grande partie sur l’étalonnage manuel, qui produit inévitablement des erreurs humaines. Les pièces d'arbre à paroi mince et les composants de disque de précision sont sujets à une déformation par serrage, ce qui entraîne des dimensions de lots dispersées et des taux de défauts relativement élevés.
Décalage de référence et erreurs accumulées dans les procédures
Les pièces nécessitent un serrage et un positionnement répétés lors du transfert multi-stations. Un écart continu de référence provoque des erreurs de traitement superposées, ne répondant pas aux exigences de précision pour un usinage continu de haute précision.
Interfaces non universelles limitant la mise à niveau automatisée
Les luminaires traditionnels adoptent des structures d'accueil non standard sans fonctions intégrées de nettoyage et de détection des sièges, ce qui rend difficile l'adaptation des systèmes robotisés de chargement et de déchargement et bloque la réalisation d'une production intelligente sans surveillance.
Rigidité de serrage insuffisante pour les usinages sous fortes charges
Les luminaires conventionnels présentent des structures de contrainte simples avec une résistance au cisaillement limitée. Les pièces à usiner sont sujettes aux vibrations et à de légers déplacements lors d'un enlèvement de matière important, réduisant ainsi la stabilité globale de l'usinage.
2. Structure du système et principe de fonctionnement
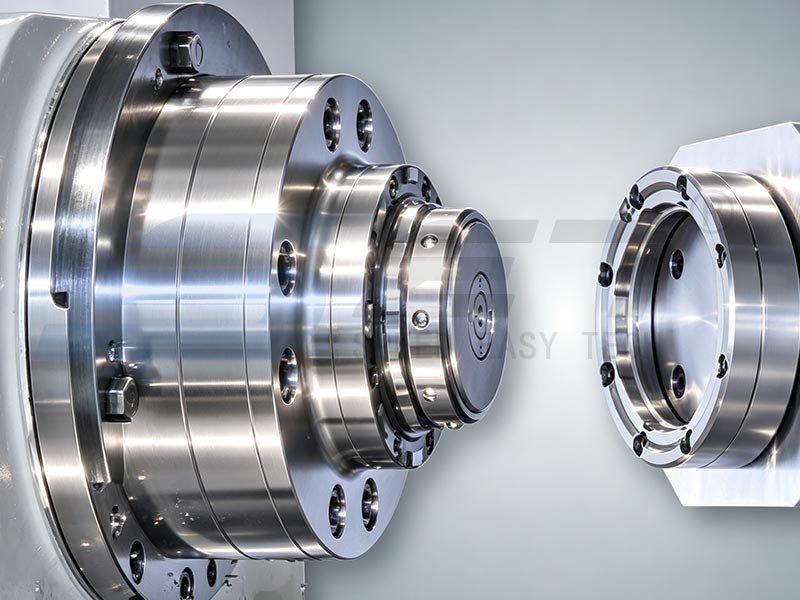
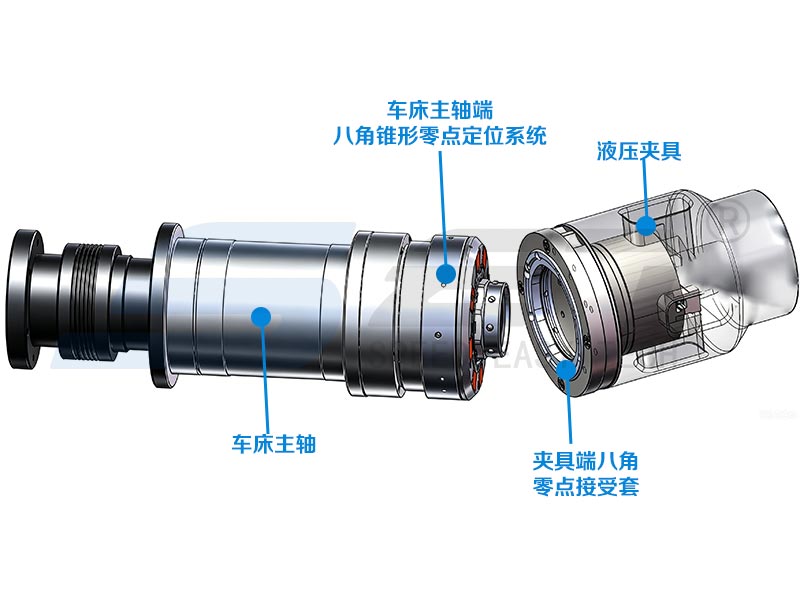
Personnalisé pour les mandrins de tour horizontaux de 8 à 10 pouces, le système de serrage à point zéro conique octogonal SET se compose d'un actionneur de serrage en bout de broche et d'un manchon de réception en bout de fixation, compatible avec les fixations de mandrin standard hydrauliques, manuelles et pneumatiques.
L'actionneur de serrage est fixé sur la broche de la machine, tandis que le manchon de réception est intégré sur la face frontale du montage. Entraîné par la barre de traction de la broche du tour, le système réalise une ouverture, une fermeture et un serrage précis automatiques du luminaire sans réglage manuel, permettant un échange rapide de différents types de luminaires.
L'unité centrale adopte une structure de contrainte double face à centrage automatique et octogonale. La conception de limitation du raccord multi-surfaces améliore la résistance au cisaillement et améliore considérablement la rigidité de positionnement et la stabilité opérationnelle. En optimisant le diamètre du goujon de traction et la structure de transmission de la force du piston, les billes d'acier à verrouillage interne produisent une force de serrage uniforme et stable pour garantir des performances de positionnement rigides et de haute précision.
Équipé de goujons de traction indexés traversants, le système prend en charge l'installation de pièces longues et ultra hautes intégrées à l'intérieur du mandrin. Il résout efficacement les problèmes de serrage instables pour les composants de forme spéciale et s'adapte aux exigences d'usinage à grande course et à haute rigidité.
3. Avantages techniques fondamentaux
Précision de positionnement de 3,1 microns avec une rigidité et une stabilité supérieures
Combinant des contraintes doubles d'auto-centrage conique octogonal et de verrouillage multipoint par bille d'acier, le système offre une précision de positionnement répétée stable à moins de 0,005 mm, éliminant les erreurs d'alignement manuel et les écarts accumulés lors des procédures de serrage répétées.
La structure de contrainte double face offre une forte résistance au cisaillement, maintenant un état de serrage stable sans vibration ni déplacement lors de coupes lourdes. Il s'adapte parfaitement aux scénarios de traitement de haute précision et à charge élevée, y compris les pièces aérospatiales à parois minces, les composants d'arbres de précision et les pièces forgées lourdes.
3.2 Interface standard universelle pour un changement rapide au niveau de la minute
L'interface de fixation universelle unifiée est compatible avec les fixations de mandrin de tour horizontal de série complète. Aucune modification de la machine-outil n'est requise pour un changement rapide de luminaire. Le système prend en charge le préréglage hors ligne, ne nécessitant qu'un simple amarrage et verrouillage sur les machines-outils.
Le temps de changement d'un seul appareil est réduit à 1 à 3 minutes, ce qui réduit efficacement le temps d'inactivité de la machine et améliore considérablement la flexibilité de production pour la fabrication de lots mixtes multi-variétés.
3.3 Détection intelligente et nettoyage par soufflage d'air pour la production sans pilote
Des capteurs de détection d'étanchéité à l'air intégrés surveillent l'état du montage et du verrouillage en temps réel, évitant ainsi efficacement les risques de serrage incomplet et de serrage desserré. La structure de nettoyage par soufflage d'air intégrée élimine automatiquement les copeaux de fer et la poussière des surfaces de positionnement, évitant ainsi les écarts de précision causés par les contaminants résiduels.
Le système prend en charge un usinage continu sans surveillance 24 heures sur 24 et un amarrage transparent avec un équipement de chargement et de déchargement automatisé, établissant ainsi une base solide pour des ateliers intelligents et éteints.
3.4 Structure robuste renforcée pour une production à haute intensité à long terme
Optimisés spécifiquement pour les environnements de coupe de métaux lourds, les composants porteurs de force de base sont structurellement améliorés avec une résistance aux chocs et à la fatigue améliorée. Le système prend en charge des millions de cycles de verrouillage stables, maintenant des performances structurelles stables et une précision constante pendant une production continue à charge élevée à long terme.
3.5 Système de référence unifié pour un transfert flexible entre processus
Le système intègre des références d’usinage, d’étalonnage et d’inspection dans une norme unifiée. Les pièces peuvent circuler à travers différents équipements et procédures de travail sans positionnement répété, éliminant ainsi les erreurs de traitement accumulées.
Il contrôle efficacement la déformation de serrage des pièces à paroi mince et garantit une précision dimensionnelle constante des lots, brisant les barrières de production isolées à un seul processus et s'adaptant aux configurations de production flexibles des chaînes d'assemblage.
4. Avantages quantifiables de l'application sur site
Les données d'application pratiques en atelier vérifient l'optimisation complète de la production après l'adoption du système de serrage à point zéro conique octogonal SET :
Amélioration de l’efficacité du changement et de l’utilisation de la machine
Les procédures manuelles d’alignement et de réglage des outils sont éliminées, réduisant ainsi le temps auxiliaire sans coupe de plus de 90 %. Le taux d'utilisation moyen des machines dépasse 85 %, avec une capacité de production globale des ateliers augmentée de 30 % à 55 %.
Précision d'usinage stable et taux de défauts réduit
Le positionnement répété au niveau du micron évite les erreurs manuelles et optimise le contrôle de la déformation du serrage. La cohérence dimensionnelle des pièces par lots est grandement améliorée, réduisant ainsi les taux de défauts en atelier de plus de 50 %.
La compatibilité avec l'automatisation prend en charge la fabrication sans éclairage
Les interfaces standardisées correspondent aux bras robotiques et aux systèmes de manutention automatique AGV, réalisant une automatisation complète du processus de commutation des dispositifs, de serrage des pièces et d'usinage continu. L'investissement en main-d'œuvre manuelle est réduit de plus de 40 %, ce qui permet une production de tournage stable et sans surveillance, 24 heures sur 24.
Une alternative nationale rentable optimise les dépenses de production à long terme
Le système constitue un substitut pratique aux luminaires importés haut de gamme, avec des coûts d'approvisionnement inférieurs, un cycle de livraison plus court et une maintenance après-vente pratique. Les composants modulaires offrent une longue durée de vie, réduisant efficacement les coûts opérationnels moyens et raccourcissant les cycles de retour des projets.
5. Compatibilité des applications avec scénario complet
Équipement compatible
Convient aux tours horizontaux CNC à mandrin de 8 à 10 pouces, aux tours horizontaux à 4 axes, aux centres composites de tournage-fraisage et aux tours horizontaux robustes. Il prend en charge la pré-installation sur de nouveaux équipements et la mise à niveau technique d'anciennes machines-outils sans modification importante du banc.
Pièces et modes de production compatibles
Applicable à diverses pièces rotatives de précision, notamment les composants d'arbre, les pièces de disque, les pièces structurelles aérospatiales à paroi mince, les carters de boîte de vitesses et les broches de moteur. Il couvre le traitement personnalisé d’une seule pièce, la production de petits et moyens lots mixtes et les scénarios de fabrication de masse standardisés.
6. Conclusion et perspectives du secteur
Le cœur de la mise à niveau flexible de la fabrication des tours horizontaux réside dans la reconstruction standardisée et précise des repères de serrage des pièces. Le système de serrage à point zéro conique octogonal SET résout les problèmes industriels typiques, notamment le changement lent, la précision instable, la rigidité de serrage insuffisante et la mauvaise adaptabilité de l'automatisation grâce à quatre avantages principaux : positionnement de contrainte octogonale double face, interface universelle à changement rapide, fonctions adaptatives intelligentes et structure à haute rigidité et charge lourde, permettant une substitution nationale fiable pour les luminaires importés haut de gamme.
Face à la tendance industrielle de la fabrication multi-variétés et des livraisons courtes, les fixations standardisées à changement rapide au point zéro sont devenues un équipement de support essentiel pour les lignes de production de tours horizontaux modernes. La solution aide les entreprises d'usinage à répondre de manière flexible aux demandes fluctuantes des commandes, à améliorer les niveaux d'automatisation et de numérisation des ateliers et à créer des avantages concurrentiels stables à long terme dans la fabrication intelligente de précision.
Les entreprises ayant des demandes de mise à niveau des fixations de tour peuvent consulter l'équipe technique SET pour des solutions de serrage de pièce à point zéro personnalisées adaptées à des modèles d'équipement, des spécifications de pièces et des modes de production spécifiques.
Dernières nouvelles
- Dispositif de serrage sur 5 axes : comment les systèmes et étaux point zéro maximisent la stabilité de l'usinage
- Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?
- Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?
- Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?
Dernières nouvelles
-
Comment les accessoires de localisation et d'alignement définissent-ils la précision de l'usinage CNC ?Introduction : Le coût caché du mauvais alignement Dans l'usinage CNC, la différence entre un composant de précision de grande valeur et une pièce de rebut se résume souvent à une fra...Lire la suite
-
Quel système de serrage offre la meilleure précision et le meilleur débit pour votre centre d'usinage vertical ?Pourquoi les systèmes de serrage définissent les performances VMC Dans les centres d'usinage verticaux, le système de serrage n'est pas un accessoire passif : c'est le lien ...Lire la suite
-
Quel est le moyen le plus rapide de réduire le temps de configuration CNC avec des dispositifs de palette, de pince ou de changement rapide manuel ?Dans la production CNC à forte mixité, le temps de configuration constitue le frein contrôlable le plus important sur le débit. Systèmes de changement rapide de palettes , Dispo...Lire la suite
-
Comment les systèmes point zéro améliorent la stabilité des pièces dans l'usinage CNC 5 axesPourquoi la stabilité de la pièce se détériore lorsque les tâches à 5 axes deviennent complexes Un centre d'usinage 5 axes gagne sa valeur en coupant cinq faces d'une pièce sans ...Lire la suite
-
SET Système de serrage à point zéro | Solution d'intégration de changement rapide et d'automatisation de moules de précision completsIntroduction La fabrication de moules pour pneus automobiles, moules d'estampage de carrosserie, moules en verre et moules d'injection plastique nécessite des normes strictes en ...Lire la suite
Si vous êtes intéressé par nos produits, veuillez nous consulter
Coordonnées
- Adresse: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tél. 18051849209
- E-mail: [email protected]
Produits
Lien rapide
Centre d'actualités
Terminal mobile
Droits d'auteur © Suzhou Set Industrial Equipment System Co., Ltd. TOUS DROITS RÉSERVÉS.
